english


 Авиация
Гальваника у Байкала – как Иркутский авиазавод защищает детали МС-21 и окружающую среду
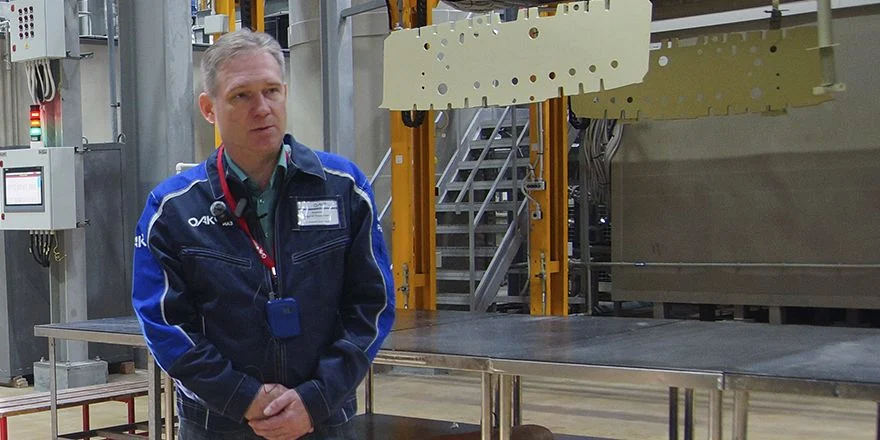
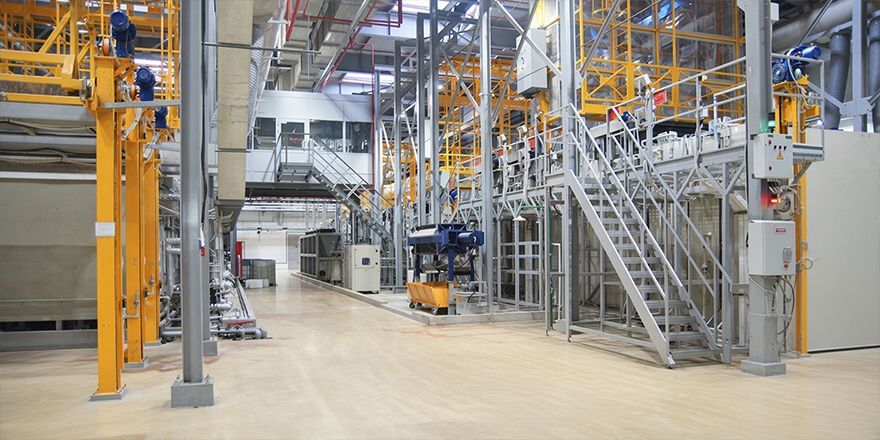
На Иркутском авиазаводе – филиале ПАО «Яковлев» (входит в ОАК Госкорпорации Ростех) – 18 июля 2026 года завершились пусконаладочные работы на новом гальваническом производстве анодно-малярного цеха. Здесь детали из алюминиевых и титановых сплавов для серийной сборки МС-21-310 получают защиту от коррозии: их анодируют, подвергают химическому фрезерованию и покрывают лакокрасочными материалами. Об автоматизации производства, защитных покрытиях и экологических решениях цеха журналистам рассказал главный металлург завода Сергей Топчев.
По словам специалиста, решение о техническом перевооружении анодно-малярного производства завод принял в конце 2020 года. Главным проектировщиком нового цеха стал казанский «ГипроНИИавиапром», а оборудование изготовило и поставило АО «ПОЗиС». Корпус цеха ввели в эксплуатацию в июле 2024 года. С запуском новых линий завод обрабатывает крупногабаритные алюминиевые и титановые детали для МС-21-310 у себя. Раньше часть этих операций ИАЗ передавал сторонним организациям в других городах.
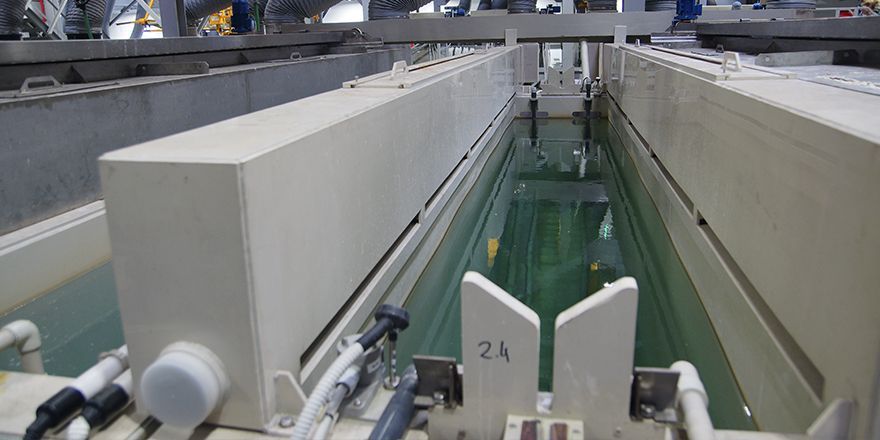
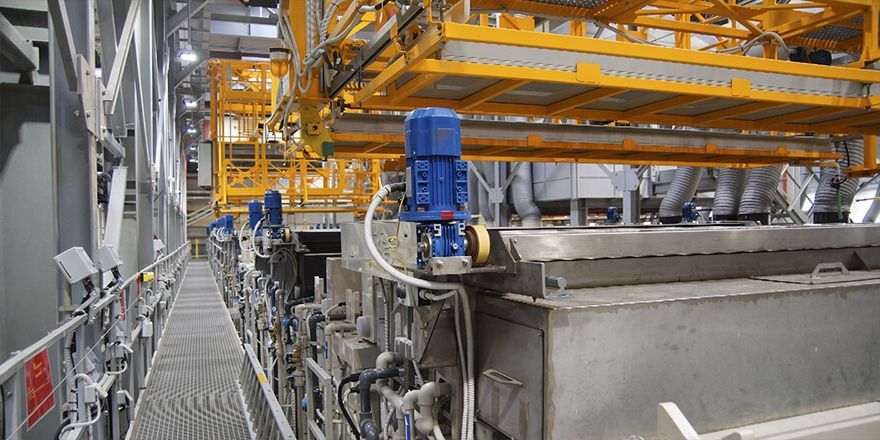
Все четыре линии цеха работают в автоматическом режиме. На первой – анодируют алюминиевые сплавы в серной кислоте, в том числе крупногабаритные детали, на второй – в серной и хромовой кислоте, там же выполняют толстослойное твёрдое анодирование и покрывают крепёж. Третья линия предназначена для химического фрезерования алюминиевых сплавов, четвёртая – для анодирования, химической обработки и химического фрезерования титановых сплавов.
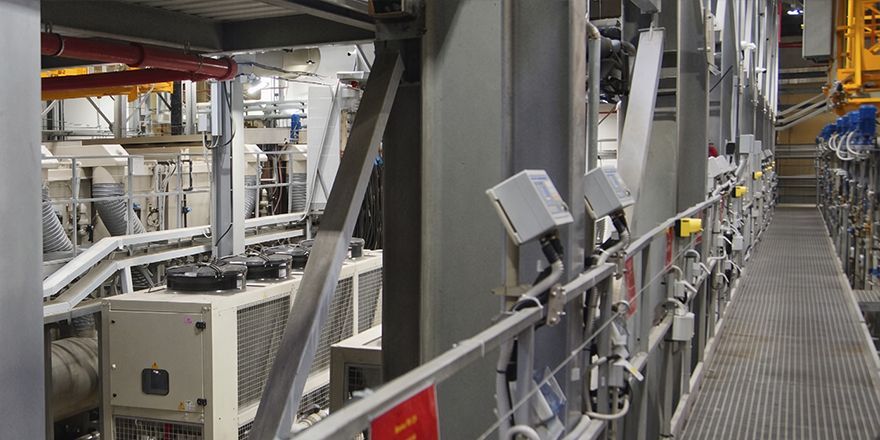
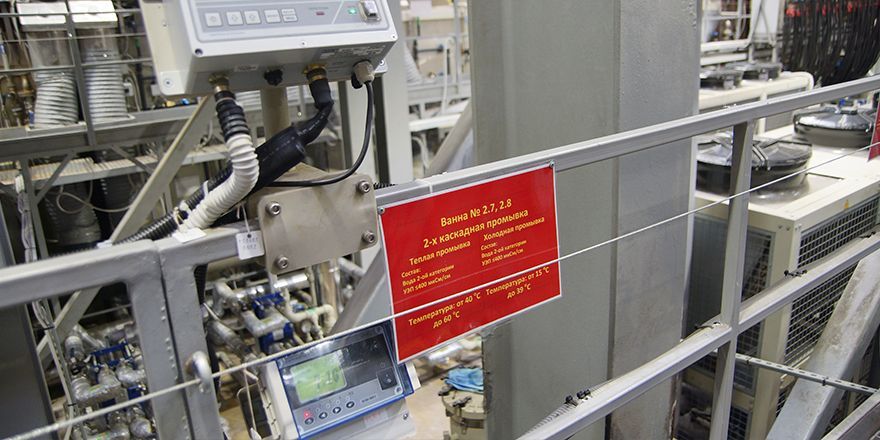
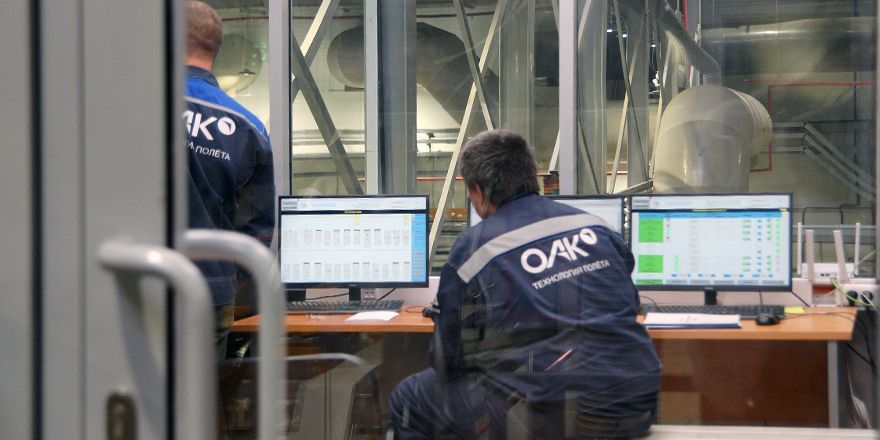
Каждая ванна оснащена датчиками уровня, температуры, pH и электропроводности, параметры растворов контролируются автоматизированной системой. От оператора требуется навесить детали на штангу, ввести в программу их наименование, обозначение и количество и нажать «старт». Система проверяет, подходят ли детали к назначенному процессу и в допуске ли параметры ванн, и просчитывает маршрут автооператора так, чтобы одновременные загрузки не пересекались. После обработки формируется протокол с фактическими параметрами процесса, и детали вместе с ним уходят в ОТК.
Часть инженерных решений в цехе направлена на то, чтобы вредные вещества не попадали в рабочую зону и в атмосферу. На линиях с горячими щелочными ваннами автооператоры закрыты защитными кожухами, а пары, которые поднимаются от деталей при выходе из ванны и попадают внутрь кожуха, удаляются вентиляцией. Защитные поддоны на автооператорах не дают раствору разбрызгиваться по линии и по трубопроводам отводят его на очистные сооружения.
| Параметр | Значение |
|---|---|
| Проектная мощность | 72 комплекта МС-21 в год |
| Автоматические линии | 4 |
| Ванны на линии сернокислотного анодирования | 23 |
| Обработка на одной линии | 1-3 ч |
| Импортозамещение оборудования | 70-80% |
| Ресурс покрытия | 60 000 лётных часов (ресурс МС-21) |
Вентиляцией в корпусе управляют газоанализаторы: когда концентрация вредных веществ приближается к предельной, система автоматически повышает производительность вентиляции, а когда концентрация снижается, уменьшает её, чтобы не расходовать лишнюю электроэнергию. Воздух с малярного участка проходит трёхступенчатую очистку, в ходе которой сухие фильтры улавливают окрасочный туман, каталитический фильтр задерживает остальные частицы, а в плазменной камере под напряжением около 20 кВ вредные вещества разлагаются до практически безвредного состояния, и это позволяет заводу не превышать предельно допустимый выброс в атмосферу.
Иркутский авиазавод расположен в городе на Ангаре, которая вытекает из Байкала, и к водопользованию гальванического производства здесь особые требования. «После каждой рабочей ванны стоят каскады из двух-трёх промывочных ванн, которые обеспечивают экономию воды за счёт обратного каскадирования. В промывочных ваннах используется вода соответствующей категории – деионизированная, то есть обессоленная, в которой максимально снижены все вредные примеси», – пояснил Сергей Топчев.
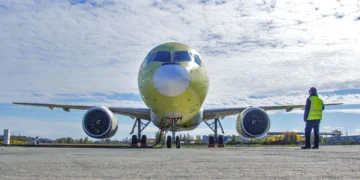
Почти каждый, кто впервые попадает в сборочный цех авиазавода, спрашивает, почему самолёты там одни называют жёлтыми, а другие зелёными. Сергей Топчев сам назвал этот вопрос классическим и сразу на него ответил. Цвет, как он объяснил, дают не металл и не анодное покрытие. Анодная плёнка обеспечивает детали начальную защиту от коррозии, и после анодирования в серной кислоте деталь остаётся матовой, цвета алюминия. Жёлто-зелёный оттенок появляется позже, когда на малярном участке поверх плёнки наносят грунтовку ЭП-0215. Она усиливает коррозионную стойкость и служит переходным слоем, на который затем ложится эмаль.
Качество покрытия проверяют сначала по внешнему виду, затем толщиномерами, а образцы покрытий периодически испытывают в центральной заводской лаборатории. Вместе с навеской и окраской деталь может пройти цех за одну смену, и в общем цикле производства самолёта это короткий этап. По словам главного металлурга, изготовление МС-21 от закупки материала до испытаний может занимать до двух лет, поэтому детали запускают в производство с опережением на полтора-два года.
Цех проектировали с расчётом на импортозамещение, однако часть иностранных компонентов оборудования законтрактовали ещё в 2020 году, до санкций. Чтобы сохранить технологическую надёжность производства, в проекте предусмотрели, что любой из них при выходе из строя можно заменить российским аналогом.